jueves, 29 de julio de 2021

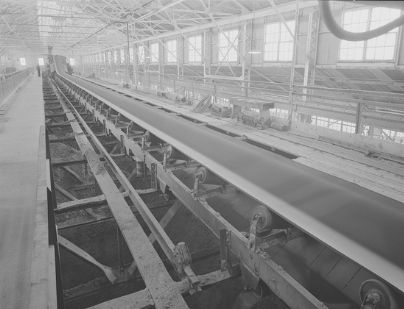
Historia de la banda transportadora: ¿quién la inventó?


La banda transportadora ha tenido una trayectoria histórica que se ha remontado desde hace años hasta el día de hoy. Por eso, queremos compartirle su origen y otros aspectos que caracterizan este gran elemento en la industria. 


Aunque es una necesidad que hoy en día se da fácilmente por sentado en casi cualquier línea de producción, la banda transportadora ha experimentado un desarrollo largo y sinuoso a lo largo de los siglos.


¿Cuándo se crearon las bandas transportadoras? A diferencia de la invención de la bombilla, la creación de la cinta transportadora no se puede precisar en una fecha exacta. Dado que se desconoce el nombre exacto del inventor del transportador, también es difícil decir con certeza el momento en el que se utilizaron por primera vez. 


Sin embargo, mucho antes de Robbins y Ford, se cree que los primeros sistemas de transporte se utilizaron ya en 1795. Estaban hechos de un cinturón de cuero o lona que viajaba sobre una cama plana de madera. Años más tarde, Robbins desarrolló el precursor directo de la cinta transportadora moderna en 1892, mientras que Ford comenzó a usarla y mejorarla en 1913.


Para brindarle una mejor comprensión de los momentos importantes en la historia de las bandas transportadoras industriales, creamos la siguiente línea de tiempo:


• 1795 - Aparecen los primeros transportadores. Los primeros transportadores se utilizaron principalmente en los puertos para mover productos agrícolas de la costa al barco.


• 1804 - La Armada Británica comenzó a comer galletas producidas por los primeros transportadores operados a vapor.


• 1892 - El fabricante e inventor Thomas Robbins diseñó un sistema de cinta transportadora para transportar carbón y minerales para la empresa Thomas Edison's Ore-Milling Company. Su invento ganó el gran premio en la Exposición Universal de París de 1900.


• 1902 - La empresa sueca de ingeniería Sandvik produjo transportadores de acero para el transporte de carbón y agregado extraído.


• 1905 - El ingeniero e inventor de minas Richard Sutcliffe introdujo la primera cinta transportadora subterránea. Estaba hecho de algodón y caucho y se utilizaba durante la minería, la explotación de canteras y el procesamiento de minerales.


• 1908 - El inventor Hymle Goddard patentó el primer transportador de rodillos.


• 1913 - El fabricante e inventor de automóviles Henry Ford comenzó a incorporar cintas transportadoras en el sistema de la línea de montaje de su empresa.


• Década de 1920: los transportadores comenzaron a reemplazar las locomotoras y las líneas ferroviarias en las industrias de extracción, minería y procesamiento de minerales.


• Década de 1940: debido a la escasez de caucho durante la Segunda Guerra Mundial, se crearon los primeros materiales sintéticos para cinturones. Además, los estándares de seguridad de transportadores fueron desarrollados por la Asociación Estadounidense de Estándares en 1947.


• 1970 - Los fabricantes comenzaron a crear transportadores menos ruidosos y más duraderos.


• 1980 - Se desarrollaron rodillos transportadores de accionamiento interno y poleas motorizadas para eliminar el costoso mantenimiento.


• 1988 - Se fundó Span Tech y se lanzó el sistema de diseño de transportadores.


• Años recientes: desde las cintas transportadoras alimentadas por energía solar hasta la informatización, los sistemas de transporte se han vuelto más eficientes y de alta tecnología que nunca.   


Inicialmente, las cintas transportadoras tenían un diseño extremadamente simple y a menudo se usaban para transportar sacos de grano en distancias cortas. La base era una tabla de madera, sobre la que pasaba un cinturón de cuero, tela o caucho. Este sistema era más que adecuado para transportar objetos voluminosos de un lugar a otro.


Los sistemas de bandas transportadoras industriales continuaron evolucionando a lo largo del siglo XX, y empezarían a parecerse a los sistemas transportadores actuales alrededor de la década de 1970. Fue entonces cuando se presentó la primera patente para una cinta modular, un tipo de transportador que ahora se utiliza en gran parte de la fabricación moderna. Esa patente para un sistema de bandas modulares completamente de plástico fue presentada por una empresa con sede en Nueva Orleans llamada Intralox, que todavía se mantiene fuerte en la actualidad.


También se destacó en esta época la construcción del sistema transportador de cinta recta más largo del mundo. Fue construido por los franceses en 1972 en su territorio insular de Nueva Caledonia en el Pacífico Sur y aparentemente medía 13,8 kilómetros de largo.


La historia de la bandas transportadoras es amplia, pero si hoy está interesado en las mejores del mercado, en AYJ Transmisiones somos fabricantes de bandas industriales. Contáctenos para que nuestros ingenieros conozcan su necesidad específica.  


Artículo tomado de AyJ Transmisiones y Equipos

miércoles, 14 de julio de 2021

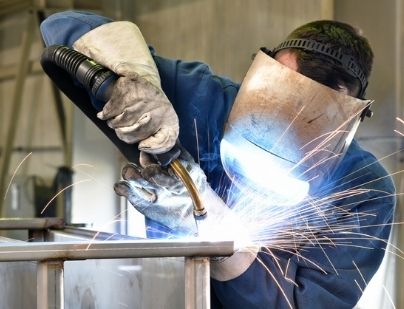
¿Sabe qué tipo de equipo de soldadura necesita?


Para las industrias es fundamental el tipo de soldadura que se utilice para trabajar. Por eso, en esta nota le contamos el equipo más adecuado para soldar. Siga leyendo.


La soldadura es uno de los procesos más importantes en cualquier sector. Casi toda la maquinaria industrial, artículos de construcción y por supuesto todos los equipos metálicos necesitan ser soldados. En especial, la fabricación de máquinas transportadoras y sus componentes implican la utilización de equipos de soldadura.


Es por ello que resulta necesario conocer los mejores procesos y equipos para cada aplicación, con el fin de garantizar los mejores resultados. Hoy nos centraremos en explicar los aspectos que se deben considerar según los tipos de equipos de soldadura. 


¿Cuál es el equipo necesario para soldar? 


El mundo de la soldadura es fascinante y existe una amplia variedad de accesorios de soldadura que se pueden seleccionar, desde equipos MIG, soldadores TIG y soldadura de varilla hasta sistemas de oxiacetileno. 


También hay varias otras máquinas de soldadura de alta gama que son relativamente más caras en comparación con las más comunes TIG y MI. Sin embargo, estas máquinas de soldadura de alta gama a menudo son accionadas por motores alimentados con combustible para que se puedan usar fuera de la red eléctrica con la misma comodidad.


Si usted está interesado en la soldadura para la reparación de bandas transportadoras, sería mejor que comprendiera los diferentes tipos de equipos de soldadura para mejorar sus resultados. Si puede decidir qué modelo de soldadura sería más compatible para un proyecto en particular, tendrá más posibilidades de evitar errores y optimizar tiempo y recursos. 


¿Cómo elegir un equipo de soldadura? 


Simplemente revise estos consejos para elegir la mejor máquina de soldar de acuerdo con sus requisitos de aplicaciones.


1. Evalúe la naturaleza del metal


Por lo general, la soldadura se realiza solo en acero al carbono. El acero al carbono tiene la capacidad de manejar el exceso de calor que cualquier soldador novato podría aplicar accidentalmente al metal. Por tanto, es compatible con la mayoría de las máquinas de soldar disponibles para su uso. El acero inoxidable es muy adecuado para almacenar bebidas o artículos comestibles debido a su capacidad para resistir la corrosión.


Es totalmente compatible con la máquina de soldar TIG o MIG y no requiere tanto amperaje para funcionar como el acero al carbono cuando se suelda. El aluminio necesita un suministro de calor casi uniforme para evitar que el baño de soldadura se seque debido a su alta capacidad de conducción de calor. Sin embargo, la alta aportación de calor a menudo da como resultado la deformación de la pieza de trabajo.


Por esta razón, el aluminio requiere máquinas de soldadura más complejas, como la máquina MIG equipada con la capacidad de realizar soldadura por pulsos, para que se unan de manera óptima. Una mejor opción para soldar aluminio sería una máquina de soldadura TIG de alta gama. Por lo tanto, sería mejor que evalúe el metal que desea unir antes de seleccionar una máquina de soldar.


2. Establezca el amperaje ideal


El costo de una máquina de soldar depende de la corriente que pueda generar; los metales más gruesos generalmente requieren más corriente para que se suelden correctamente. Por lo tanto, es mejor que preste mucha atención al grosor de los accesorios, así como a los metales base con los que deberá trabajar para un proyecto.


Como acero estructural grueso y una tubería que tenga un espesor superior a media pulgada; necesitaría una máquina de soldadura con electrodo revestido o una máquina de soldadura MIG de alta gama para soldarlos de manera eficaz.


Para soldar metales delgados, por el contrario, necesitaría máquinas de soldar más sensibles que proporcionarían la cantidad justa de calor para formar la soldadura. A este respecto, soldar aluminio se vuelve casi lo mismo que soldar un metal relativamente más delgado.


3. Elija un sitio ideal para soldar


El sitio donde realizaría la soldadura también ayuda a llegar a una máquina de soldar adecuada. Cuando suelde en interiores, puede enchufar su máquina a una máquina de 115 voltios CA, una fuente de 220-240 voltios CA. Un suministro de 115 voltios es el suministro regular que recibe cualquier instalación comercial o doméstica. La mayoría de las máquinas de soldadura elementales operan a este voltaje. La máquina podría funcionar en monofásico o funcionar como dispositivo trifásico.


4. Consulte la hoja de especificaciones


Consultar la hoja de especificaciones puede ayudarlo a comprender varias cosas críticas para diferenciar una buena máquina de soldar de otra. Por ejemplo, una hoja de especificaciones puede ayudarlo a medir la cantidad de soldadura continua que puede realizar una máquina en un lapso de diez minutos. El ciclo de trabajo es representativo de la cantidad de minutos que puede soldar por un intervalo estándar de diez minutos. Exceder el ciclo de trabajo puede calentar la máquina y dañar sus circuitos internos.


5. Analice los requisitos de gas comprimido, si los hubiera


Los diferentes procesos de soldadura requieren el uso de diferentes gases comprimidos. El oxígeno, el argón y el dióxido de carbono son los gases comprimidos más utilizados en varios procedimientos de soldadura.


¿Cuáles son los tipos de soldadura que existen?


Hay cuatro tipos principales de procesos de soldadura por arco. Estos se denominan soldadura con electrodo revestido (SMAW), soldadura MIG GMAW, soldadura TIG GTAW y soldadura por arco con núcleo de fundente FCAW.


1. Soldadura con varilla (SMAW)


La soldadura con electrodo revestido es la forma más sencilla de soldadura. El término técnico aquí es Shield Metal Arc Welding, abreviado como SMAW. Históricamente, también se ha conocido como soldadura manual por arco metálico (MMAW). El "palo" es el nombre de la jerga derivado de uno de los materiales utilizados en el proceso. La soldadura con electrodo revestido utiliza una fuente de alimentación que genera un arco eléctrico de corriente constante. Esta corriente fluye a través de un electrodo de soldadura revestido con fundente. 


El recubrimiento asegura que la zona de soldadura no esté expuesta al aire mientras la varilla se está derritiendo. Este método es relativamente económico y compatible con la mayoría de los metales. SMAW se usa ampliamente en una serie de aplicaciones, es decir, sitios de construcción, talleres, astilleros, tuberías, reparaciones agrícolas, bricolaje, etc.


2. Soldadura MIG (GMAW)


La soldadura por arco metálico con GAS, generalmente conocida como MIG, es un proceso de soldadura por arco mediante el cual se forma un arco eléctrico entre un cable mig consumible y la pieza de trabajo que calienta estos materiales, lo que hace que se derritan y formen un charco de metal fundido que se une. La zona de calor está cubierta con un gas protector que protege el charco de soldadura de la contaminación atmosférica. MIG es un proceso simple, rápido y ampliamente utilizado y se recomienda comenzar con si es nuevo en la soldadura.


3. Soldadura TIG (GTAW)


La soldadura por arco de tungsteno con gas, generalmente conocida como TIG, es un proceso de soldadura por arco que utiliza un electrodo de tungsteno para entregar la corriente eléctrica al baño de soldadura. Este proceso también requiere un gas protector, generalmente argón, para proteger el metal de soldadura de la contaminación atmosférica. El proceso TIG requiere mucha más experiencia y también puede ser un desafío para los inexpertos. GTAW se usa comúnmente para soldar secciones delgadas de acero inoxidable y materiales no ferrosos (por ejemplo, aleaciones de aluminio, magnesio y cobre).


4. Soldadura por arco con núcleo de fundente (FCAW)


La soldadura FCAW, también conocida como soldadura con núcleo de fundente, es un proceso semiautomático o automático. FCAW requiere un electrodo tubular consumible de alimentación continua que contiene un fundente. También se requiere una fuente de alimentación de voltaje constante o, menos comúnmente, una fuente de alimentación de corriente constante junto con un gas protector suministrado externamente que protege el metal de soldadura de la contaminación atmosférica. 


No todos los alambres con núcleo de fundente pueden funcionar sin gas, por lo que se recomienda consultar la hoja de datos del fabricante para el alambre de soldadura que se está utilizando. Aplicaciones comunes para soldadura por arco FCAW, construcción, fabricación pesada, movimiento de tierras, astilleros.


Los aspectos que acabamos de mencionar son los más importantes para la correcta elaboración de los tipos y equipos de soldadura. Pero recuerde que para elegir lo mejor debe tener a su disposición opciones de los proveedores de más calidad. 


Cuente con AyJ Transmisiones para comprar sus herramientas de soldadura. Contáctenos para conocer sobre nuestro portafolio de equipos. Además recuerde que si requiere mantenimiento para sus bandas transportadoras industriales, contamos con expertos para ayudarle. 


¡Somos proveedores de bandas transportadoras expertos en diseño, fabricación, implementación y mantenimiento!


Artículo tomado de AyJ Transmisiones y Equipos
martes, 13 de julio de 2021

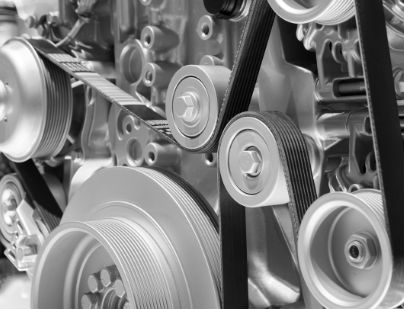
Todo lo que debe saber sobre el sistema de poleas y correas


El día hoy le decimos cómo funciona el sistema de poleas y correas dentro de un mecanismo y cuáles son los tipos que hay para que al momento de comprar una banda de transmisión elija la adecuada.


Las transmisiones por correas industriales consisten en correas de goma que se envuelven alrededor de las poleas de transmisión, a su vez impulsadas por motores eléctricos. En una configuración típica, la correa también se envuelve alrededor de una o más poleas que mantienen la correa tensa y alineada.


En esta nota nos centraremos en hablar sobre este mecanismo, para qué sirve la polea, la correa y los tipos que hay con el fin de que pueda estar informado al momento de comprar una banda de transmisión.


¿Qué son las poleas y correas?


Una polea es una rueda con una ranura alrededor de su circunferencia. En un sistema de poleas y bandas, un cable o una correa a lo largo de esta ranura y conecta una polea con la siguiente.


Se emplea un sistema de polea y correa para transmitir el movimiento de rotación o, si las poleas tienen un diámetro diferente, para aumentar o disminuir el momento a lo largo de un eje de movimiento de rotación. 


¿Cómo se componen los sistemas de transmisión de poleas y correas? 


Una polea es un tipo de máquina simple, pero ¿cuántas clases hay? Existen tres tipos de máquinas simples: la polea, la palanca y el plano inclinado. El sistema básico de las poleas y las correas se trata de una rueda con hendidura en el centro que se acopla a un eje en torno al cual gira. Sobre la polea se sitúa la correa que se talla a un canal o garganta para asegurar que soporta a la correa. 


La fuerza que transmiten las poleas es debida al rozamiento que ejerce la correa sobre la polea, por lo que esta última es decisiva en este sistema de transmisión de movimiento. La correa está sometida a esfuerzos, pero una soporta más esfuerzo que la otra.


Entre las máquinas simples de poleas hay tres tipos diferentes de poleas:


Tipos de poleas


• Poleas fijas


Son una pieza muy común que están aseguradas a un solo punto. El nombre fijo se debe a que la polea en sí permanece estacionaria, unida a algo como una pared o techo, mientras la cuerda pasa a través de ella. Debido a que es fija, la fuerza que se aplica en el lado del que está tirando será la misma cantidad de fuerza que se ejerce en el lado opuesto.


Entonces, ¿por qué usar una polea fija si sus capacidades son solo para ejercer la misma cantidad de fuerza que usted, el usuario, aplica? Bueno, la polea fija es muy necesaria porque cambia la dirección del objeto; algo que puede ser muy útil.


• Poleas móviles


Son otro tipo de polea. Se diferencia de la polea fija porque la máquina de la pieza real se moverá con la carga debido a que la polea se mueve con la carga, una polea móvil aplicará múltiples fuerzas que el usuario aplica a la máquina al trabajar en un objeto. Estas a menudo están unidas al objeto real, en contraste con la polea fija que está unida a algo estacionario.


A diferencia de la polea fija, la móvil no cambia la dirección del objeto, sin embargo, es útil debido a que multiplica la fuerza en el lado opuesto del usuario. Esto es ideal para cargas más pesadas porque tiene que ejercer menos fuerza, pero esa fuerza se multiplica.


• Sistemas de poleas compuestas


Son una combinación de poleas fijas y móviles. Este tipo de sistema tiene el mayor éxito en mover sus cargas más pesadas porque tiene la más multiplicación de fuerza. Estos sistemas compuestos no solo pueden cambiar la dirección de la carga, sino que también debido al uso de poleas compuestas, el usuario debe ejercer menos fuerza.


De interés: ¿Cómo funcionan los rodillos en las bandas transportadoras?


Un sistema de correa y polea es uno de los tipos más simples de sistemas de polea. Como mencionamos antes, contiene dos poleas, una impulsando la correa y otra impulsada por una correa. Las transmisiones por correa pueden adoptar muchas formas diferentes; en bandas de rodadura de tanques, sierras de cinta y máquinas de coser. A continuación, se muestran los cuatro tipos de cinturones más comunes.


1. Cinturón redondo: los cinturones redondos tienen un perfil de sección transversal redonda, se utilizan para cargas más ligeras y suelen estar fabricados con caucho. Todos los "lados" del perfil de la correa son iguales, por lo que puede hacer algunos sistemas de poleas elegantes que interactúen con diferentes lados de la correa para transmitir el movimiento de formas interesantes. 


2. Banda plana: tienen un perfil de sección transversal rectangular. Por lo general, son elásticos, por lo que reducen la vibración de la correa y generalmente no necesitan tensores como resultado.


3. Correa de distribución: son como correas planas, excepto que están dentadas en su cara interior. Esto permite un control más preciso sobre la posición de un mecanismo y significa que la potencia se transmite a través de los dientes en lugar de la fricción entre la correa y la polea. Como resultado, las correas de distribución no se deslizan como lo hacen otras correas, por lo que las poleas permanecen sincronizadas.


4. Correa trapezoidal: es el tipo de correa más común. Tienen una sección transversal en forma de "V" o trapezoidal, que corresponde a la forma de la polea en la que descansan. Las correas trapezoidales no pueden deslizarse fuera de sus poleas como algunas de las otras correas debido a su sección transversal.


Las poleas y correas forman el sistema más fundamental en las bandas de transmisión, es por esto que conocer los tipos de poleas que existen es tan relevante en el momento de elegir y comprar las bandas para su planta o empresa.


En AyJ somos expertos gracias a los años que llevamos en el mercado fabricando, diseñando y distribuyendo sistemas de transmisión, por ello, le contamos todo lo que necesita saber. Si tiene dudas o está interesado en adquirir una banda, contáctenos, nosotros lo asesoramos.


Artículo tomado de AyJ Transmisiones y Equipos
viernes, 25 de junio de 2021

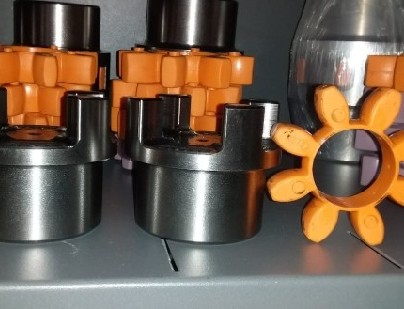
¿Cómo debe elegir un acople de potencia según la aplicación?


Conozca en la siguiente nota cómo debe elegir el mejor acople de potencia de acuerdo a la aplicación. Continúe leyendo para saber más al respecto.


La selección de un tipo de acoplamiento para cualquier aplicación requiere considerar no sólo las preocupaciones de diseño, sino también otros factores relacionados con el mantenimiento, el tamaño y el costo de los sistemas de transmisión de potencia. Dependiendo de su área de preocupación, algunos de estos pueden pasarse por alto fácilmente.


La mayoría de los ingenieros tienen en cuenta los parámetros de diseño, como la capacidad de torsión, los factores de servicio, la velocidad, la desalineación y el tamaño del orificio al seleccionar los acoplamientos. Pero otros que influyen en la selección de componentes tienen prioridades diferentes y el personal de producción o mantenimiento da alta prioridad a la confiabilidad, la facilidad de instalación y los costos de mantenimiento.


¿Cómo elegir el mejor acople de potencia?


Esta sección describe brevemente cómo cada factor de diseño enumerado en la tabla influye en la selección del acoplamiento. 


• Valor de par: uno de los factores clave en la selección de un acoplamiento es su par motor, la cantidad de par que puede transmitir. Otro factor, también importante, es la cantidad de par que puede transmitir en un tamaño determinado. Esto se denomina densidad de par (a veces denominada densidad de potencia), que se define como la clasificación de par dividida por el diámetro exterior.


Los acoplamientos de engranajes en la transmisión de potencia tienen la mayor capacidad de torque en un tamaño pequeño. Sin embargo, el diámetro máximo de los acoplamientos de engranajes generalmente limita su selección. Después de los acoplamientos de engranajes, otros tipos con elementos metálicos flexibles, como rejilla o disco, ofrecen el mayor par de torsión para su tamaño. Los acoplamientos elastoméricos considerados en este ejemplo son del tipo de neumático de caucho que se carga en cizallamiento. Estos acoplamientos ofrecen menos capacidad de par que los otros tipos.


• Factor de servicio: una vez que se ha determinado el requisito de par para las condiciones de funcionamiento normales, debe aumentar el requisito de par de selección para adaptarse a las fluctuaciones de par en la aplicación particular. Para hacer esto, los ingenieros aplican un factor de servicio (SF), generalmente mayor que 1.0, que indica la severidad percibida del servicio. Los números más altos indican más gravedad.


Desafortunadamente, los fabricantes de acoplamientos no están de acuerdo con estos valores. Cada fabricante ha desarrollado sus propios valores SF basados ??en la experiencia. Los valores del fabricante también varían con los materiales de acoplamiento, que van desde acero al carbono hasta elastómeros y materiales compuestos.


Casi todos los fabricantes califican sus acoplamientos para sobrecargas máximas del 200% de la clasificación del catálogo para adaptarse a las cargas de arranque del motor. Pero la resistencia máxima varía mucho entre diferentes tipos de acoplamientos y diferentes marcas. Esta variación depende a menudo de los materiales de acoplamiento.


• Diámetro exterior: los diámetros de acoplamiento grandes y las longitudes de cubo largas a menudo causan interferencias con las placas de base, las tuberías, los ventiladores de eje y las protecciones de los acoplamientos.


Por debajo de 50 hp, los cuatro tipos de acoplamientos tienen diámetros similares. Pero, a medida que aumenta el par y el tamaño del eje, los acoplamientos con elementos metálicos (rejilla, engranaje y disco) tienen un diámetro exterior más pequeño que los tipos elastoméricos. Esto es particularmente evidente en nuestro ejemplo, donde el acoplamiento elastomérico para el eje de baja velocidad es el doble del diámetro (24 pulgadas) de los acoplamientos metálicos.


• Peso: con 674 lb, el acoplamiento elastomérico para el eje de baja velocidad pesa 500 lb más que un engranaje o acoplamiento de disco comparable. Dichos pesos pueden inducir deflexiones en los ejes del equipo conectado y pueden provocar vibraciones. Por lo tanto, debe verificar la transmisión por el efecto de dicha carga en el eje y los cojinetes.


• Momento de inercia: cuando las aplicaciones de transportadores requieren una aceleración y desaceleración controladas, los ingenieros de diseño utilizan valores de inercia de acoplamiento (wr2) para dimensionar correctamente los motores para arranques y los frenos para detenerse. Sin embargo, para las cintas transportadoras que suelen tener tiempos de aceleración y desaceleración prolongados, la inercia del acoplamiento rara vez es un problema.


• Deflexión torsional: a medida que el par se transmite a través de un acoplamiento, su elemento flexible gira ligeramente, una condición conocida como deflexión torsional o enrollamiento. Normalmente es deseable cierta deflexión por torsión, ya que amortigua las cargas de torsión desiguales, lo que evita el desgaste del equipo conectado.


La deflexión torsional en el acoplamiento de rejilla de nuestro ejemplo permite que los ejes giren entre 1/2 y 3/4 grados entre sí, mientras que los acoplamientos elastoméricos blandos a la torsión permiten entre 51/2 y 6 grados. Los acoplamientos de engranajes y discos tienen una cuerda insignificante.


• Rigidez torsional: la resistencia de un acoplamiento a la deflexión torsional, llamada rigidez torsional, afecta la velocidad crítica del sistema. Los diseñadores a menudo pasan por alto este factor para las aplicaciones de transportadores. Pero deben evaluar el efecto de los valores de rigidez torsional sobre las velocidades y vibraciones críticas.


Los acoplamientos de engranajes ofrecen la rigidez torsional más alta y los acoplamientos elastoméricos la más baja. Los acoplamientos de rejilla y elastoméricos se vuelven progresivamente más rígidos a medida que aumenta el par aplicado en un acoplamiento de tamaño determinado.


• Reacción: las holguras de rotación entre las partes del acoplamiento permiten otro tipo de rotación, llamada juego. Los acoplamientos de engranajes contienen una pequeña cantidad de este espacio entre los dientes del cubo y los dientes del manguito. En los acoplamientos de rejilla, la holgura se produce entre el miembro de rejilla y las ranuras del cubo. Este espacio se adapta a la desalineación y proporciona espacio para una película de lubricación.


Un acoplamiento de disco no tiene holgura porque sus componentes están firmemente unidos. Los acoplamientos elastoméricos tampoco tienen juego, pero se desvían torsionalmente bajo cargas cambiantes o arrancan y se detienen, dando un efecto similar al juego.


• Capacidad de desalineación: los fabricantes de acoplamientos ofrecen recomendaciones muy variadas sobre la desalineación permitida del eje. Los límites operativos sugeridos en la tabla permiten extremos simultáneos de desalineación angular y desalineación. Nuestra experiencia muestra que exceder estos límites aumenta las cargas tanto en el acoplamiento como en sus equipos conectados y puede reducir su vida útil. Algunos fabricantes de acoplamientos publican valores más altos que permiten una mayor desalineación angular si no hay desalineación de compensación y viceversa.


Los fabricantes también ofrecen límites estáticos y de instalación sugeridos. Los límites de instalación son más pequeños que los límites operativos para permitir el movimiento dinámico del equipo y el asentamiento de los cimientos. Los límites estáticos se aplican a condiciones no rotacionales. Por ejemplo, retirar rollos de papel de una máquina de papel (condición estática) puede requerir más desalineación angular que las condiciones de funcionamiento.


• Huecos del eje: los acoplamientos de rejilla y engranajes le permiten ensamblar equipos con los espacios de eje más pequeños, un factor importante cuando el espacio es limitado. Los acoplamientos de disco de acoplamiento cerrado no están disponibles para aplicaciones de alta torsión y baja velocidad. Sin embargo, un acoplamiento de disco desarrollado recientemente, ofrece el mismo espacio que los tipos de rejilla y engranajes para la mayoría de las aplicaciones de eje de motor (alta velocidad).


Un acoplamiento elastomérico de tipo cizalla requiere una mayor separación del eje para acomodar su elemento de flexión. Este espacio suele oscilar entre 1 pulgada en un acoplamiento pequeño y más de 5 pulgadas en uno grande.


• Equilibrio: el desequilibrio del acoplamiento puede provocar vibraciones en el equipo conectado. La cantidad de desequilibrio de acoplamiento se expresa mediante su clase de equilibrio, donde los números más altos indican un mejor equilibrio y un funcionamiento más suave. El fabricante puede equilibrar la mayoría de los acoplamientos de engranajes y discos para mejorar su clasificación de clase de equilibrio y su rango de velocidad de funcionamiento.


Existen distintos tipos de acoples, por ello, es indispensable tener en cuenta todos estos aspectos para elegir los indicados para cada aplicación. Lo recomendable es contar con la asesoría de un experto para encontrar los componentes ideales para los sistemas de transmisión de potencia de sus transportadores. 


En AyJ Transmisiones, contamos con ingenieros expertos para fabricar, repotenciar y realizar mantenimiento de bandas transportadoras y sus componentes. Además, utilizamos los componentes, como motorreductores industriales, acoples, poleas y bandas, estaciones de carga, retorno, entre otros. ¡Contáctenos! 


Artículo tomado de AyJ Transmisiones y Equipos
viernes, 18 de junio de 2021

Equipos de soldadura: ¿qué son?, aplicaciones y tipos


La soldadura es un elemento indispensable para unir piezas de metal u otros componentes con el fin de que queden resistentes. Por eso, en esta nota le contamos los equipos que existen, sus aplicaciones y los tipos de soldadura que hay. Siga leyendo.


La soldadura es la forma en que las piezas de metal se unen permanentemente. Casi todo lo que te rodea estaba soldado o fabricado con algún equipo que estaba soldado. En este sentido, es una de las técnicas de fijación más utilizadas en todo el mundo, es por ello que existen varios tipos diferentes de soldadura, cada uno utilizado para un tipo específico de metal o costura y cada método usa diferentes herramientas, equipos y técnicas. A continuación hablaremos de ellos. 


Tipos de equipos de soldadura


Hay bastantes tipos diferentes de equipos de soldadura en el mercado. Estas máquinas generan calor que derrite las partes metálicas para que se puedan unir. Sin embargo, no existe una sola máquina de soldar que sea adecuada para todos los propósitos de soldadura.


Las máquinas de soldar más grandes tienden a encontrarse en espacios industriales como fábricas, mientras que las más pequeñas son más ideales para fines domésticos o de aficionados.


Hay cinco tipos principales de equipos de soldar. Estos son: 


• Las máquinas de soldadura MIG


Son algunas de las mejores para la mayoría de los tipos de soldadura, ya sea en el hogar o en la fábrica. Suelen ser capaces de manipular varios metales, incluido el acero dulce, el acero inoxidable e incluso el aluminio. 


Soldadura MIG es un arco  de soldadura  proceso en el que un electrodo de alambre sólido continuo se alimenta a través de una  soldadura  pistola en la  soldadura  de la piscina, que une los dos materiales de base juntos. Un gas protector enviado a través de la   pistola de soldadura protege el   baño de soldadura de la contaminación. 


La soldadura MIG suele ser bastante rápida y proporciona un tiempo de arco prolongado incluso cuando los electrodos no están completamente cargados.


• Las máquinas de soldadura MIG tipo tiristor  


Son generalmente las mejores para fijar objetos o montarlos en una superficie adecuada. Estas máquinas tienden a ser de buena calidad y durarán mucho tiempo. 


Estas máquinas de soldar producen una pequeña cantidad de chispa, lo que las hace fáciles de controlar. Estas máquinas son las más adecuadas para soldar materiales de núcleo sólido y fundentes. Pueden manejar acero dulce, acero con poco carbono, acero aleado, etc.


• Las máquinas de soldadura TIG  


Son más especializadas que las demás y proporcionan una soldadura limpia y pura sin salpicaduras, chispas ni humos. Estas máquinas pueden manipular aleaciones de acero inoxidable, latón, oro, magnesio, aluminio, cobre y níquel.


Las máquinas de soldadura TIG generalmente no son adecuadas para el trabajo de campo, pero son excelentes para reparar piezas dañadas.


• Las máquinas de soldadura por puntos  


Tienden a usarse para unir superposiciones entre cosas como láminas de acero. Para hacer esto, las láminas de metal generalmente se protegen con un par de electrodos al pasar una corriente a través de ellos. 


Las soldadoras por puntos tienen grandes ventajas sobre otras, como el uso efectivo de la energía, altas tasas de fabricación, automatización simple, etc. Estos tipos de máquinas de soldadura tienden a encontrarse más comúnmente en la industria de vehículos de motor. También son generalmente mucho más baratos que sus alternativas. 


• La soldadura por arco de metal protegido


También conocida como soldadura con electrodo revestido, utiliza una corriente eléctrica que fluye desde un espacio entre el metal y el electrodo de soldadura. En este tipo de soldadura, se utiliza corriente eléctrica para crear un arco entre el material base y la varilla de relleno (también llamada varilla de electrodo). La varilla de relleno está cubierta con un fundente que evita la oxidación y la contaminación al producir gas dióxido de carbono durante el proceso de soldadura.


Contar con un equipo de soldadura adecuado, es indispensable para que cada trabajo produzca los mejores resultados y en ello, conocer los diferentes tipos de máquinas que puede encontrar será de gran ayuda. En AyJ contamos con los equipos para soldadura industrial que necesita para mantener o instalar su maquinaría de producción y sistemas de transmisión en condiciones óptimas. ¡Contáctenos!


Artículo tomado de AyJ Transmisiones y Equipos
martes, 25 de mayo de 2021

Adhesión del material sobre la cinta transportadora


Dentro del campo industrial es sumamente importante siempre mantener en buen estado las bandas transportadoras, limpias y sin ningún tipo de rasgaduras porque así proporcionarían una mejor funcionalidad para los objetos a los que van relacionadas. Por eso, en esta nota le compartimos todo lo que debe saber para evitar este tipo de situaciones. Siga leyendo.


El material transportado en una banda se descarga en la polea principal y la correa de retorno generalmente se somete a algún tipo de limpieza por contacto para eliminar el material residual en la polea principal y adherido a la superficie.


Si bien el traspaso puede representar un porcentaje muy pequeño de la cantidad total de producto transportado anualmente, esta pequeña cantidad es, no obstante, un costo directo e indirecto significativo para la factura de operación y mantenimiento de las cintas transportadoras en general.


Con esto en mente, los métodos de limpieza de bandas transportadoras industriales y una serie de diferentes tipos y diseños de equipos de limpieza de bandas han estado disponibles durante las últimas dos décadas, con mejores resultados de limpieza.


Por lo tanto, existe una necesidad creciente de que los diseñadores y usuarios de la tecnología de limpieza de bandas comprendan claramente el equipo disponible, las características de las distintas técnicas de limpieza y dónde deben ubicarse los limpiadores para obtener resultados óptimos.


¿Cuáles son las causas del arrastre de material?


Cuando las transportadoras cuentan con correas desgastadas o con hebras de retorno abiertas se presenta una oportunidad para que el material residual que se transporta sobre la polea principal, se adhiera o deposite a lo largo del retorno del filamento del transportador. Casi sin excepción un pequeño porcentaje del material no se descargará con todo el flujo de carga y se adherirá a la superficie de la banda, lo que resulta en un posible derrame a lo largo del hilo de retorno del transportador.


La consistencia del material, es decir si es húmedo o seco; como si el producto comprende grandes grumos o polvo fino, y el diseño mecánico del transportador, o sea, la velocidad de la cinta y el diámetro de la polea son factores determinantes en la causalidad de adhesión sobre la banda, debido a que tienen un efecto sobre la cantidad de arrastre en una transportadora. 


Además, la calidad de la cubierta del cinturón juega un papel fundamental en la capacidad de arrastre, como puede ser a causa de que se queden residuos en la superficie. Por ejemplo, si la superficie es rugosa, tenderá a formar una unión más fuerte con el producto en contacto, contrario a una cinta con superficie lisa. En este caso, se requiere una fuerza centrífuga mucho mayor para que no se adhieran partes del material transportado. 


¿Cómo prevenir deterioros o daños?


Las técnicas de limpieza de la banda son el principal método para eliminar y prevenir el mayor porcentaje posible de arrastre, sin embargo, es importante que los componentes utilizados para la limpieza, como los raspadores no dañen la superficie de la banda durante el funcionamiento. Aunque es una práctica estándar, hay algunos aspectos que se deben tener en cuenta: 


• Instale el raspador de la correa principal dentro de la rampa del cabezal en un punto por debajo de la trayectoria del material natural donde la correa está en contacto con la polea. 


• Instale el raspador secundario de la cinta también dentro de la rampa del cabezal, pero este sí debe hacer contacto con la correa una vez que sale de la polea del cabezal. Los raspadores secundarios suelen ser tipo cuchilla o cepillos giratorios. 


• Cuando el material que transporta es extremadamente difícil de retirar de la cubierta o la eliminación o manipulación del agua de lavado se puede realizar de forma fácil y cómoda, utilice sistemas de lavado de cintas. Estos sistemas generalmente se consideran limpiadores sin contacto, en la medida en que se usa agua y los rodillos de presión proporcionan una función de secado. Por lo tanto protegen más la superficie de la banda. 


Por último, en el caso de que el material se adhiera por causa de la transportadora tiene cintas deterioradas o con hebras abiertas, la solución para disminuir la permanencia de material es recurrir a la reparación de bandas transportadoras, en algunos casos, o al cambio completo de la cinta. 


Si presenta este problema, en AyJ Transmisiones, somos proveedores de bandas  transportadoras y componentes para estas, por lo que conocemos las complicaciones más comunes así como sus soluciones. ¡Podemos ayudarlo!  ¡Contáctenos para el mantenimiento, limpieza e instalación de raspadores en sus sistemas transportadores!


Artículo tomado de AyJ Transmisiones y Equipos
¿Cuáles son las mejores marcas de bandas transportadoras industriales en Colombia?

  Descubra cuáles son las mejores marcas de bandas transportadoras industriales en Colombia y qué factores evaluar antes de elegir proveedor...